Ангарский электролизный химический комбинат. Полвека в строю
Страница 118 · 121 из 355
электролизеры мощностью 2, 5 кА последовательно заменялись на среднетемпературные электролизеры мощностью 5, 10, 20 кА. Установленная мощность производства фтора превысила проектную в 6, 6 раза. В период 1983– 1984 годов было проведено достаточно успешное испытание серии из шести электролизеров мощностью 50 кА, но в дальнейшем по ряду причин внедрение их было признано нецелесообразным.
В 1967 году в производстве гексафторида урана начали внедряться факельные реакторы с воздушным охлаждением, конструкция которых была разработана на Сибирском химическом комбинате ( Томск- 7). Опыт эксплуатации первого установленного реактора выявил ряд недостатков этой конструкции, поэтому на комбинате была разработана совершенно новая конструкция факельного реактора с водяным охлаждением реакционной зоны, изобретен новый способ охлаждения реакционных газов, разработаны и внедрены надежные газовые фильтры с использованием элементов МКФ.
В середине 70- х годов на комбинате была разработана конструкция еще более мощного реактора. Два таких реактора были изготовлены, смонтированы и успешно работали до 1990 года. Увеличение мощности реакторов синтеза гексафторида урана потребовало серьезной модернизации аппаратов конденсации, и к 1975 году в производстве было внедрено доработанное четвертое поколение конденсаторов.
С изобретением и внедрением уникальных установок по улавливанию на исходном сырье ценных компонентов из технологических газов к концу 70- х годов окончательно сформировалась высокопроизводительная универсальная технологическая схема по переработке различных видов уранового сырья. В первой половине 80- х годов в производствах фтора и гексафторида была внедрена автоматизированная система управления технологическим процессом, позволившая существенно повысить надежность, безаварийность и эффективность работы этих производств.
В этот же период была проведена реконструкция производства фтористого водорода, позволившая увеличить его мощность почти в 1, 5 раза от проектной и обеспечить качество продукции на уровне лучших мировых стандартов. Для нужд завода была разработана и внедрена эффективная технология извлечения урана из твердых и жидких отходов производства.
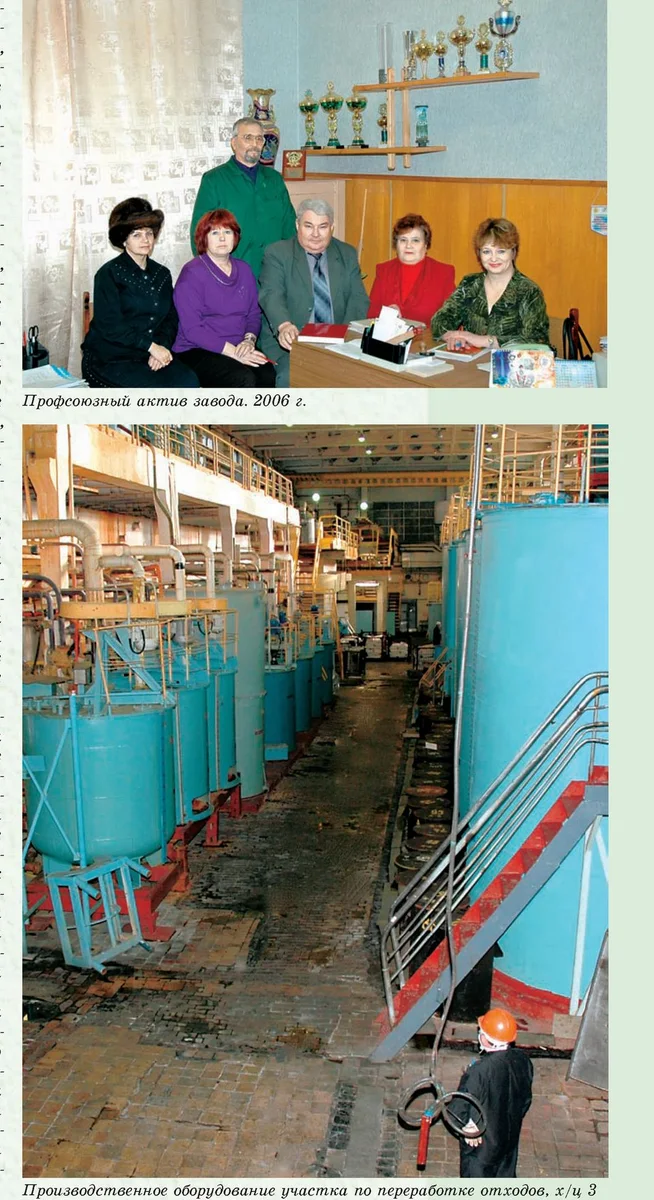
Профсоюзный актив завода. 2006 г.
Производственное оборудование участка по переработке отходов, х/ ц 3